01 — VUE ÉCLATÉE

Un boîtier, c'est d'abord un assemblage.

Verre, lunette, joint, carrure, fond, couronne : chaque pièce doit s'emboîter dans les autres, au centième.

Chaque composant, modélisé à part.

Portées de joints, filetages, épaisseurs : tout ce qui conditionne le montage et l'étanchéité est défini dans le modèle 3D.

Puis coté, usiné, contrôlé.

Le même fichier sert au plan, à la commande numérique et au contrôle des pièces.

01 ASSEMBLÉ02 ÉCLATÉ03 COTÉ
VERRE LUNETTE JOINT CARRURE MOUVEMENT FOURNI CLIENT FOND VISSÉ CORNES COURONNE Ø 31,20 2,00 Ø 40,00 5,80 20,00 Ø 6,00 Ø 33,00 M32 × 0,5
02 — MISES EN PLAN

Des plans qu'un usineur peut suivre.

Coupes, détails agrandis, cotes tolérancées au centième, références et cartouche complet. Livrés seuls si vous avez déjà votre fournisseur, ou avec les pièces.

  • —Plans de définition par composant
  • —Plan d'ensemble et nomenclature
  • —Cotes d'emboîtage et d'étanchéité
  • —Export PDF, DXF, STEP
(Ø31,63) Ø35,15±10 Ø37,70±15 Ø35,15 +5 -5 Ø33,15±10 Ø29,20±10 Ø27,20±15 B COUPE A-A ÉCHELLE 6 : 1 3,45±5 2,75±5 2,05+10-5 0,90±10 2,40±10 R0,75 R2,00 0,10 X 45° — X3 0,10 X 45° 0,10 X 70° A DÉTAIL B ÉCHELLE 15 : 1 NOTES 1. Tolérances en 1/100 mm (±10 = ±0,10). 2. Cote entre ( ) : cote de référence. 3. A : surface d'appui de référence. WATCH PART SUPPLY DÉSIGNATION LUNETTE MATIÈRE Acier 304L DURETÉ 300 HV ± 100 TRAITEMENT — OPÉRATION DE FINITION Ébavurage ÉCHELLES 6:1 · 15:1 UNITÉS mm DESSINÉ WPS FORMAT A3 FOLIO 1/1 INDICE A
Plan de définition réel — lunette en acier 304L, coupe A-A au 6:1 et détail B au 15:1.
2,08 0,10 0,30 0,50 90° Ø0,90 Ø1,30 R2,16 M0,9 × 0,225 0,15 × 45° 0,20 VUE DE FACE VUE DE DESSUS NOTES 1. Tolérances générales : ±0,05 / ±5°. 2. Filetage M0,9 × 0,225. 3. Données techniques confidentielles. WATCH PART SUPPLY DÉSIGNATION VIS DE CARRURE MATIÈRE Inox 316L / 304L DURETÉ — TRAITEMENT — OPÉRATION DE FINITION — ÉCHELLE 30:1 TOLÉRANCES GÉN. ±0,05 / ±5° DESSINÉ WPS FORMAT A3 FOLIO 1/1 INDICE A
Plan de définition — vis de carrure, inox 316L / 304L, tolérances générales ±0,05 / ±5°.
03 — DEUX TYPES DE PROJETS

Créer, ou recréer.

Chaque projet suit l'une de ces deux voies. Ensuite, le chemin est le même : modèle 3D, plans, usinage, finition.

OPTION 1 · CRÉATION

Créer un boîtier ou une montre neuve

Vous partez d'une idée, d'un croquis ou d'un mouvement à habiller : je modélise le boîtier, je le fais fabriquer et je l'amène jusqu'à la pièce finie.

  • —Boîtier sur mesure pour particuliers et passionnés
  • —Montre neuve, lancement de marque
  • —Du prototype unique à plus de 1000 pièces
Démarrer une création
OPTION 2 · RESTAURATION

Restaurer en recréant les pièces manquantes

Une montre ancienne à laquelle il manque un élément ? La pièce est recréée d'après l'original, des cotes ou un plan, en or comme en acier.

  • —Lunette, fond, vis de fond de boîte
  • —Corne cassée ou disparue, couronne
  • —Pièce unique ou petite série, pour horlogers et restaurateurs
Recréer une pièce
Usinage en France ou en Asie Selon votre budget, vos volumes, vos délais et vos convictions : le devis est établi en fonction.
FRANCEASIE
04 — SERVICES

Un seul interlocuteur, de l'idée au boîtier emboîté.

Prenez la chaîne complète ou seulement l'étape qui vous manque.

Conception 3D

Carrure, lunette, fond, couronne, cornes : modélisation CAO depuis un croquis, un cahier des charges ou une pièce existante (rétro-conception).

→ STEP · rendus

Mises en plan

Dessins techniques cotés et tolérancés, prêts pour l'usinage ou pour votre propre fournisseur.

→ PDF · DXF

Usinage

Fabrication en commande numérique, du prototype unique à la grande série, avec contrôle dimensionnel — en France ou en Asie selon le budget, les délais et vos convictions.

→ pièces brutes d'usinage

Finition & assemblage OPTION

Poli miroir, satinage, microbillage ; pose des verres, joints, couronne et emboîtage, en atelier horloger.

→ voir les finitions
05 — FINITIONS

Trois finitions, trois caractères.

Réalisées en atelier horloger. Elles se combinent sur une même pièce : carrure satinée, biseaux polis…

Lunette en acier, finition poli miroir
01

Poli miroir

Une surface polie jusqu'à refléter comme un miroir. Brillance maximale, reflets nets.

→ lunettes, biseaux, couronnes
Lunette en acier, finition satinée circulaire
02

Satiné

De fines stries régulières, linéaires ou circulaires. Un éclat doux, qui laisse moins voir les micro-rayures.

→ carrures, fonds, lunettes
Lunette en acier, finition microbillée
03

Microbillé

Projection de microbilles de verre : un aspect mat, uniforme et sans reflets.

→ boîtiers outils, aspect technique
MATIÈRES ACIER 316L ACIER 304L OR · RESTAURATION

316L : inox au molybdène, meilleure tenue à la corrosion (transpiration, eau de mer), le standard en horlogerie. 304L : sans molybdène, plus économique, pour des pièces moins exposées.

06 — VISUALISEUR 3D

Faites tourner la pièce avant de la commander.

Chaque projet reçoit un lien privé vers son modèle STEP : rotation, coupe, cotes, composants un par un.

vis-carrure-sur-mesure.step
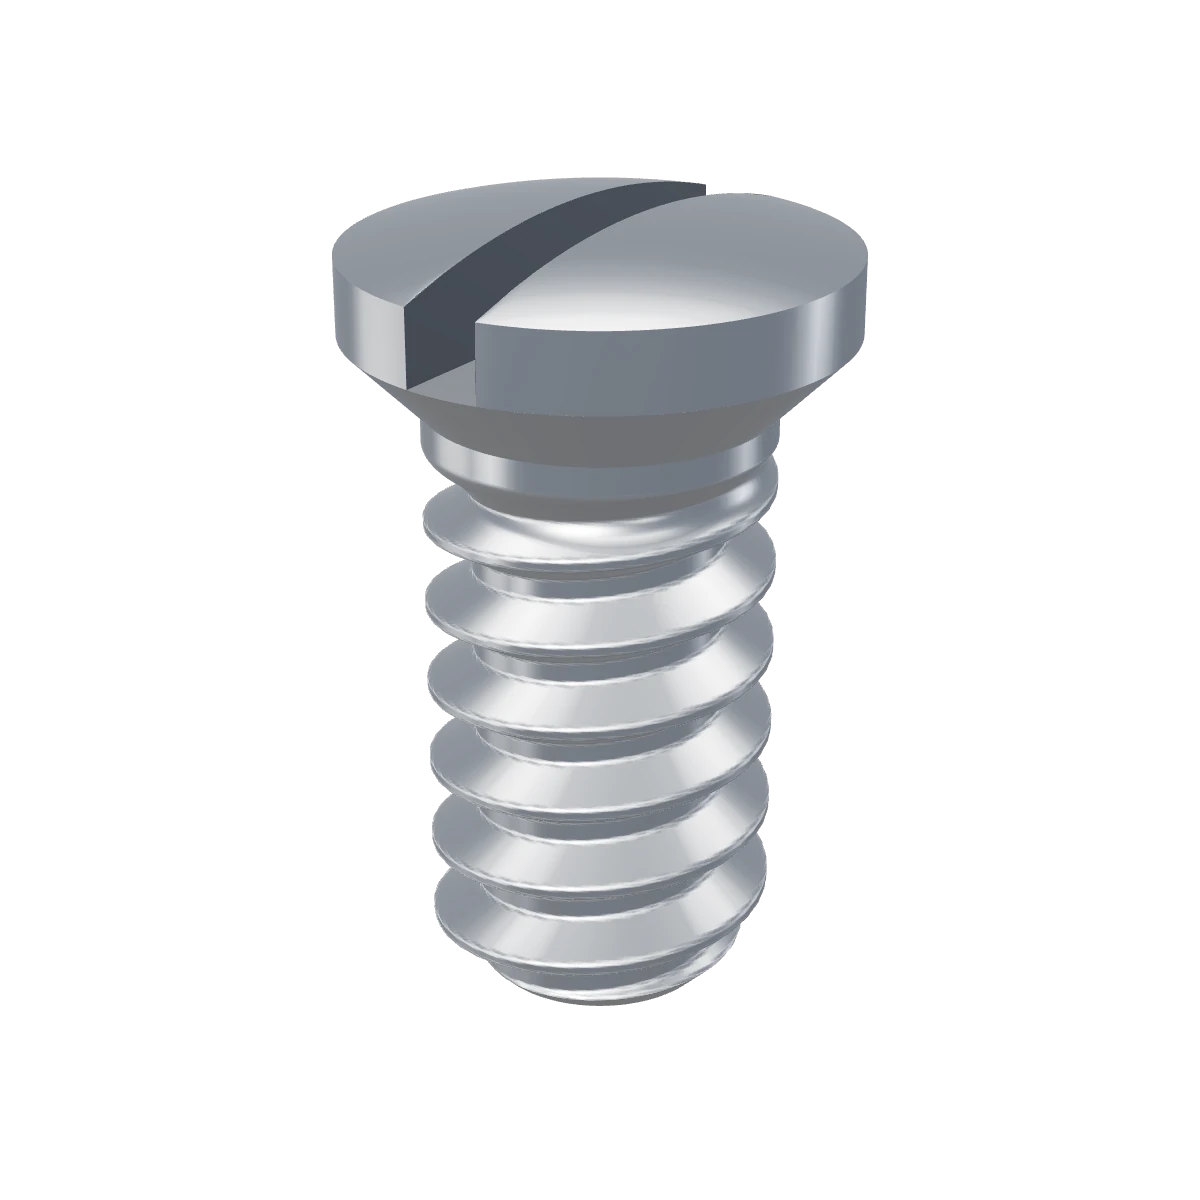
Vis de carrure sur mesure, rendu 3D

Modèle réel — vis de carrure recréée sur mesure, à partir de son fichier STEP.

07 — DE LA PIÈCE UNIQUE À LA GRANDE SÉRIE
1 → 1000++
PIÈCES

Combien de pièces vous faut-il ?

1 pièce(s)
135251005001000+
1 – 5 PIÈCES Prototype Valider un design, tester le porté, recréer une pièce unique. Brut, fini ou emboîté Délai : 1 mois
10 – 500 PIÈCES Petite série Lancement de marque, édition limitée, pièces détachées. Brut ou fini, contrôle par lot Délai : 1 mois ½
1000+ PIÈCES Grande série Collection, approvisionnement récurrent. Selon cahier des charges Délai : Sur étude
08 — DEVIS

Parlons de votre projet.

Création ou restauration : un croquis ou quelques photos suffisent pour commencer. Réponse rapide, devis gratuit.

watchpartsupplyfr@gmail.com Un seul interlocuteur · NDA sur demande
Prestations
Vos fichiers restent confidentiels et ne servent qu'à l'étude de votre projet. 15 Mo maximum au total.